


 Português
Crimpagem versus soldagem ultrassônica para terminações de cabos de carregamento de veículos elétricos
A conexão entre um cabo de carregamento e seu contato de energia faz parte do circuito elétrico. Se a junção oferecer resistência, pode gerar calor localizado. Se não tiver resistência mecânica suficiente, também pode se tornar instável durante o uso.
A crimpagem e a soldagem ultrassônica de metais são ambas utilizadas para conexões de cabos a contatos. O método correto depende do projeto do contato, da construção do condutor, do espaço disponível e de como o processo pode ser controlado e verificado.
Este artigo aborda a conexão entre o condutor do cabo e a parte traseira do contato. Não aborda a interface de acoplamento entre o conector de carregamento e a entrada do veículo.
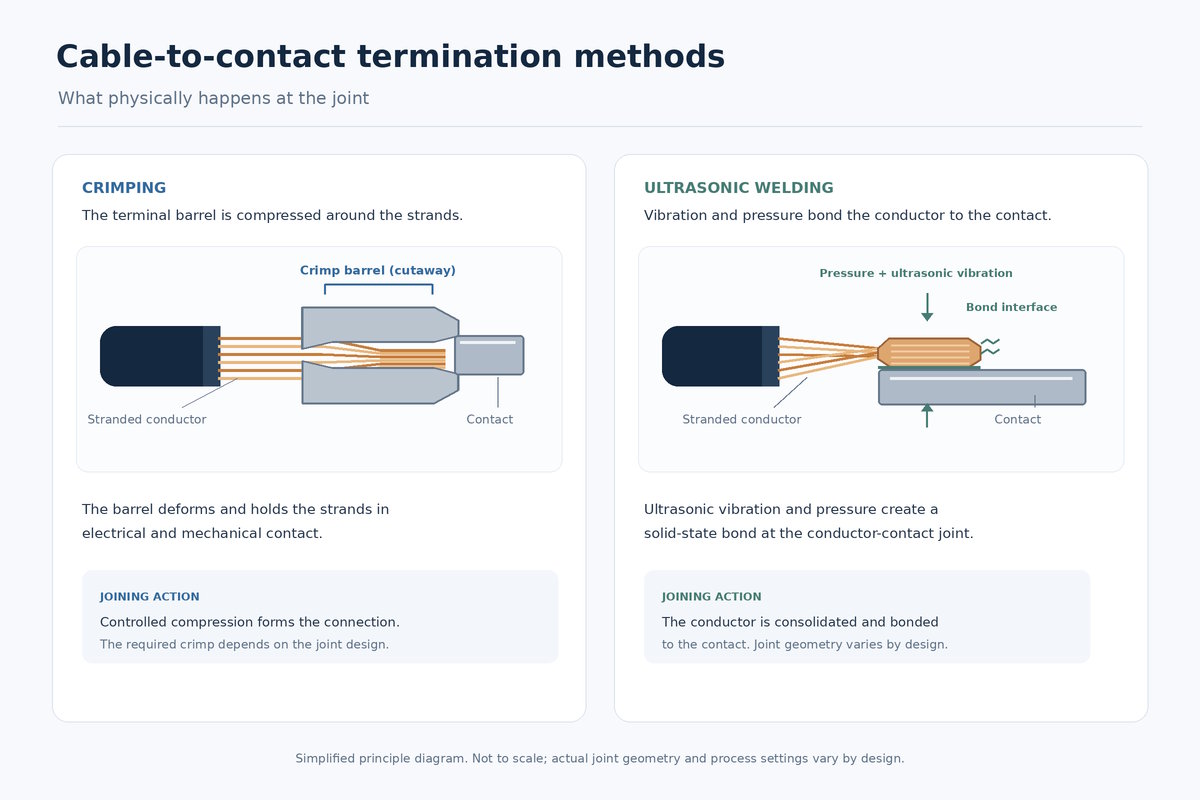
Crimpagem: Compressão ao redor do condutor
Em uma terminação crimpada, uma ferramenta comprime o terminal de crimpagem do contato ao redor do condutor. A junção deve proporcionar continuidade elétrica, mantendo o condutor firmemente preso.
É necessário que o contato e o condutor sejam compatíveis, e o processo de crimpagem precisa ser controlado. Os fatores relevantes incluem a seção transversal do condutor e a construção dos fios, as dimensões do terminal, a seleção da matriz, a altura da crimpagem, a posição do fio e a condição dos fios.
Uma crimpagem com compressão insuficiente ou mal ajustada pode não reter o condutor com segurança. Compressão excessiva pode danificar os fios ou deformar o contato. A aparência de uma crimpagem, por si só, não demonstra se ela atende aos requisitos elétricos e mecânicos.
Soldagem ultrassônica: uma junta de estado sólido
A soldagem ultrassônica de metais une o condutor a uma superfície de contato compatível usando pressão e vibração mecânica de alta frequência. O processo não utiliza solda ou material de enchimento. Requer uma área de soldagem adequada e um dispositivo de fixação que mantenha as peças em posição.
O material do condutor e o arranjo dos fios, a geometria de contato, a área de solda, o projeto do dispositivo de fixação e as configurações do processo influenciam o resultado. O processo de soldagem requer uma janela operacional definida, com verificações adequadas ao projeto da junta.
O que os dois métodos exigem
Consideração | Crimpagem | Soldagem ultrassônica |
Formação conjunta | O cilindro de contato é comprimido ao redor do condutor. | Pressão e vibração formam uma junta metálica de estado sólido. |
Geometria de contato | Um cilindro projetado para se deformar em torno do condutor. | Uma superfície de soldagem adequada e acesso para a ferramenta e o dispositivo de fixação. |
Controles de processo | Matriz, altura da crimpagem, força, posição do condutor, condição do fio | Energia, pressão, vibração, tempo, posicionamento, condição da fixação |
Possíveis verificações | Dimensões, inspeção visual, seção transversal, força de tração | Registros de processo, inspeção visual, seção transversal, força de tração |
Considere dois projetos de contato. Um possui um terminal de crimpagem fechado dimensionado para um condutor específico; seus controles de processo podem incluir a correspondência entre fio e matriz e verificações de altura de crimpagem. O outro possui uma área de terminação plana projetada para soldagem ultrassônica, onde a área de solda, a posição do condutor e os parâmetros de soldagem tornam-se controles essenciais.
Esses projetos mostram por que a geometria da junta orienta a escolha do processo. Qualquer um dos métodos pode produzir uma conexão aceitável quando o contato, o condutor e o processo são compatíveis. O conjunto final ainda precisa atender aos seus requisitos elétricos e mecânicos.
Resistência e calor na terminação
A resistência na junção entre o condutor e o contato contribui para o aquecimento quando a corrente elétrica flui através dela. Contato inconsistente na junção, fios danificados ou geometria inadequada podem afetar a resistência.
Por exemplo, uma resistência conjunta de 0,1 mΩ no 300 A dissiparia 9 W, baseado em P=I²RP=I²R. Este é um cálculo ilustrativo, não um resultado de teste do produto. Ele descreve a potência elétrica dissipada na resistência assumida; não prevê o aumento de temperatura. A temperatura real depende do conjunto completo e de como o calor se propaga através dele.
Uma leitura de baixa resistência inicial também não garante desempenho a longo prazo. O conector montado deve ser testado em condições relevantes para o uso pretendido, com métodos de medição consistentes e pontos de teste definidos.
Escolhendo um método para o design de contato
Comece pela geometria traseira do contato e pelo condutor do cabo. O processo escolhido deve ser adequado ao tamanho e à construção dos filamentos do condutor, caber no espaço de montagem disponível e funcionar com a forma como o conector é montado.
O volume de produção e o controle do processo também são importantes. A crimpagem e a soldagem ultrassônica utilizam ferramentas e verificações de processo diferentes. O método precisa ser repetível para o processo de produção pretendido.
A corrente nominal é um fator importante na aplicação, mas não determina, por si só, o método de terminação. Os requisitos de contato, condutor, montagem e térmicos devem ser considerados em conjunto.
Verificando a junta finalizada
As verificações possíveis incluem inspeção visual e dimensional, avaliação da altura da crimpagem ou da área da solda, inspeção da seção transversal, teste de força de tração, medição da resistência e teste de elevação de temperatura. A combinação adequada depende do projeto da junta e do plano de validação.
Esses testes respondem a perguntas diferentes. Uma junta pode atender ao requisito de força de tração, mas ainda precisar de testes separados de resistência e elevação de temperatura. A retenção mecânica por si só não garante o desempenho elétrico.
Para validação da produção, os testes também podem ser repetidos após envelhecimento ou exposição ambiental relevantes. Os limites de aceitação e as condições de teste devem ser definidos para o conjunto específico de contato e cabo; os resultados de um projeto não se aplicam automaticamente a outro.
Correspondência entre a rescisão e o contrato
A crimpagem e a soldagem ultrassônica podem ser adequadas para terminações de cabos de carregamento de veículos elétricos. A geometria do contato e a construção do condutor definem qual processo pode ser usado; os testes mostram se a junta final atende aos requisitos.
A Workersbee oferece suporte a contatos de carregamento de veículos elétricos personalizados com base em um desenho, amostra ou conector existente. A geometria do contato e os requisitos de conexão do condutor podem ser analisados como parte do projeto. Consulte contatos do conector de carregamento de veículos elétricos.